Danh mục
Tin tức
Công Nghệ Finger Joint: Cấu Tạo Mối Ghép Răng Lược Trong Sản Xuất Gỗ
Tìm hiểu công nghệ Finger Joint, cấu tạo mối ghép răng lược, quy trình sản ...
GỖ XẺ SẤY LÀ GÌ? QUY TRÌNH TỪ GỖ TRÒN ĐẾN GỖ NGUYÊN LIỆU THÀNH PHẨM
Gỗ xẻ sấy là gì? Tìm hiểu quy trình sản xuất từ gỗ tròn, xẻ quy cách, sấy khô ...
Vì Sao Cùng Một Loại Gỗ Nhưng Màu Sắc Và Vân Gỗ Có Thể Khác Nhau?
Vì sao cùng một loại gỗ nhưng màu sắc và vân gỗ khác nhau? Khám phá các yếu tố ...
GỖ GHÉP FJL VÀ GHÉP SOLID: KHÁC BIỆT VỀ KẾT CẤU VÀ ỨNG DỤNG
Tìm hiểu sự khác biệt giữa gỗ ghép FJL và ghép Solid về kết cấu, đặc điểm, ưu ...
Ý kiến khách hàng
Fanpage
Công Nghệ Finger Joint: Cấu Tạo Mối Ghép Răng Lược Trong Sản Xuất Gỗ
Trong ngành chế biến gỗ hiện đại, việc tối ưu nguồn nguyên liệu, nâng cao độ bền kết cấu và đảm bảo tính ổn định của sản phẩm luôn là những yếu tố được đặt lên hàng đầu. Một trong những giải pháp kỹ thuật quan trọng đáp ứng những yêu cầu này chính là công nghệ Finger Joint (ghép mộng răng lược).
Không chỉ giúp tận dụng hiệu quả các thanh gỗ ngắn, công nghệ Finger Joint còn tạo ra những mối liên kết có độ bền cao, góp phần hình thành các sản phẩm gỗ ghép thanh có kích thước linh hoạt, chất lượng đồng đều và đáp ứng đa dạng nhu cầu sản xuất nội thất.
Vậy Finger Joint là gì? Cấu tạo mối ghép răng lược có đặc điểm như thế nào và vì sao công nghệ này được ứng dụng rộng rãi trong ngành chế biến gỗ? Hãy cùng SaigonWood tìm hiểu chi tiết trong bài viết dưới đây.
1. Công nghệ Finger Joint là gì?
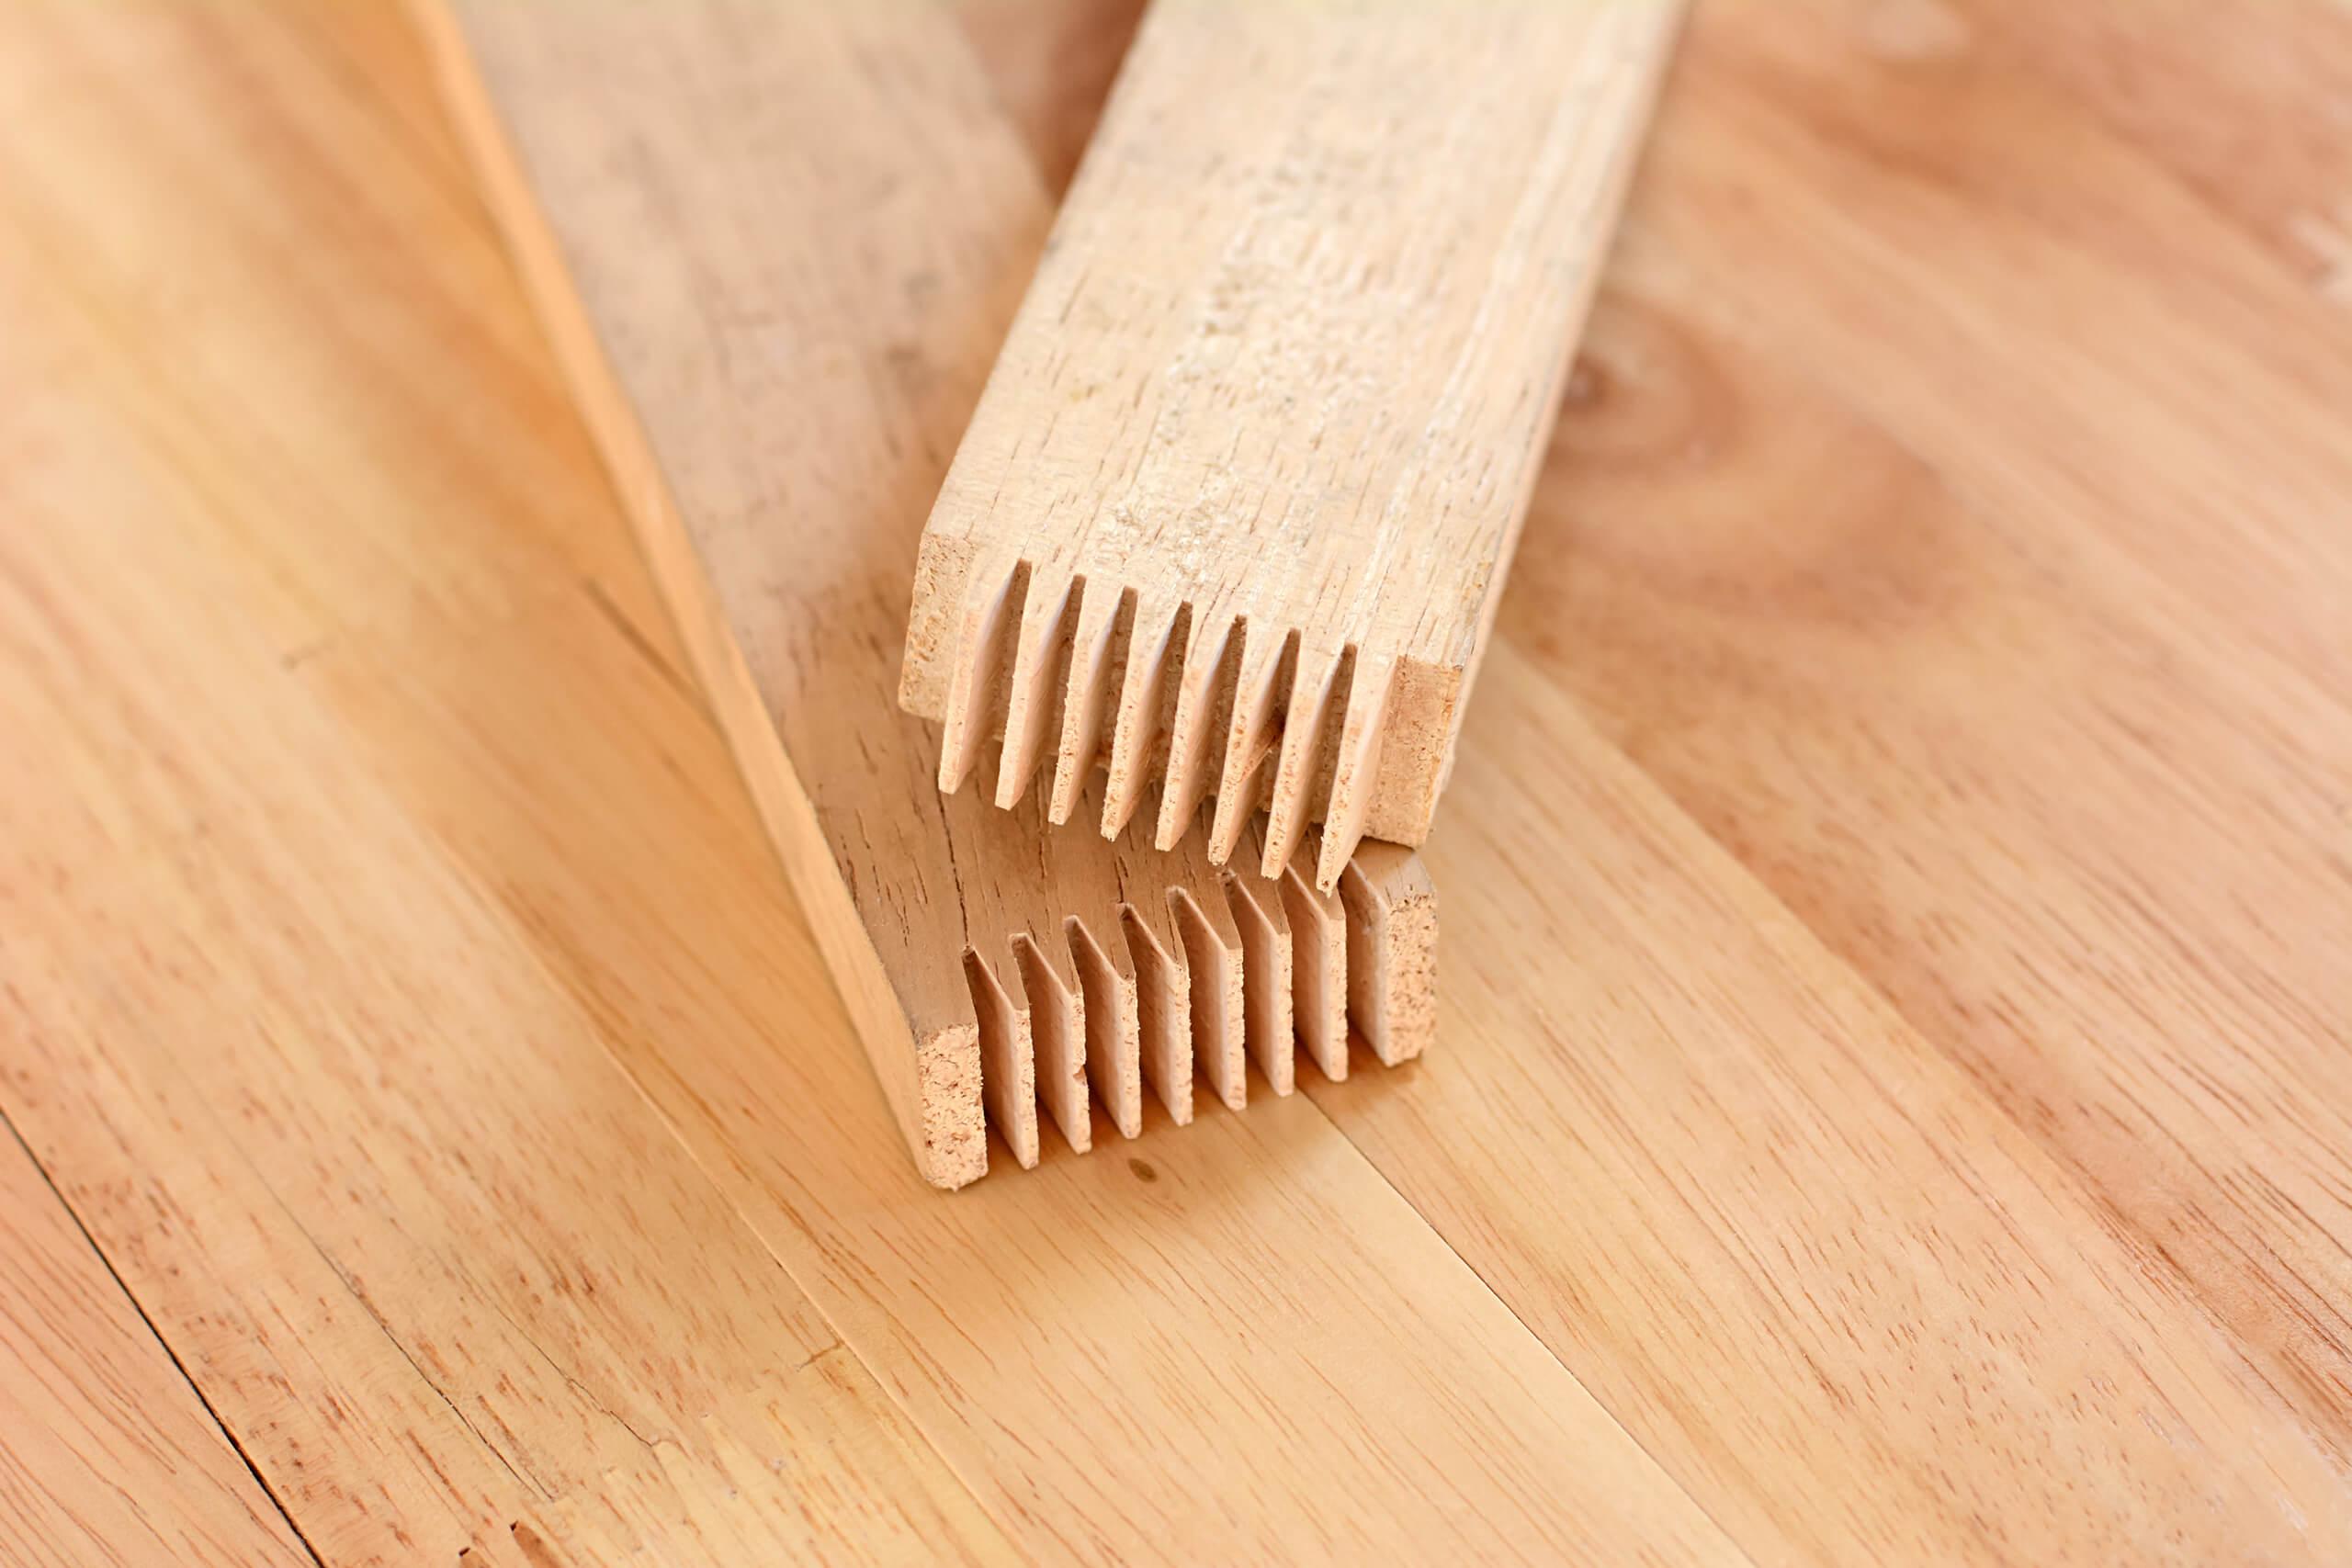
Finger Joint là công nghệ ghép nối các thanh gỗ bằng hệ thống mộng có hình dạng răng lược đan xen vào nhau. Các đầu thanh gỗ được gia công thành những răng nhọn liên tiếp, sau đó liên kết với nhau thông qua keo chuyên dụng và lực ép cơ học.
Khi hai đầu gỗ được ghép lại, các răng lược sẽ ăn khớp với nhau, tạo thành một mối liên kết chắc chắn và có khả năng truyền lực tốt.
Khác với phương pháp nối gỗ bằng mặt phẳng thông thường, Finger Joint tạo ra diện tích tiếp xúc lớn hơn giữa hai đầu thanh gỗ. Nhờ đó, lực liên kết được phân bổ trên nhiều điểm tiếp xúc thay vì tập trung tại một vị trí.
Công nghệ này thường được sử dụng trong sản xuất:
- Gỗ ghép thanh Finger Joint.
- Gỗ ghép thanh Solid.
- Thanh gỗ nguyên liệu có chiều dài lớn.
- Phôi gỗ phục vụ sản xuất đồ nội thất.
- Các chi tiết gỗ trong xây dựng và trang trí nội thất.
2. Cấu tạo mối ghép răng lược Finger Joint
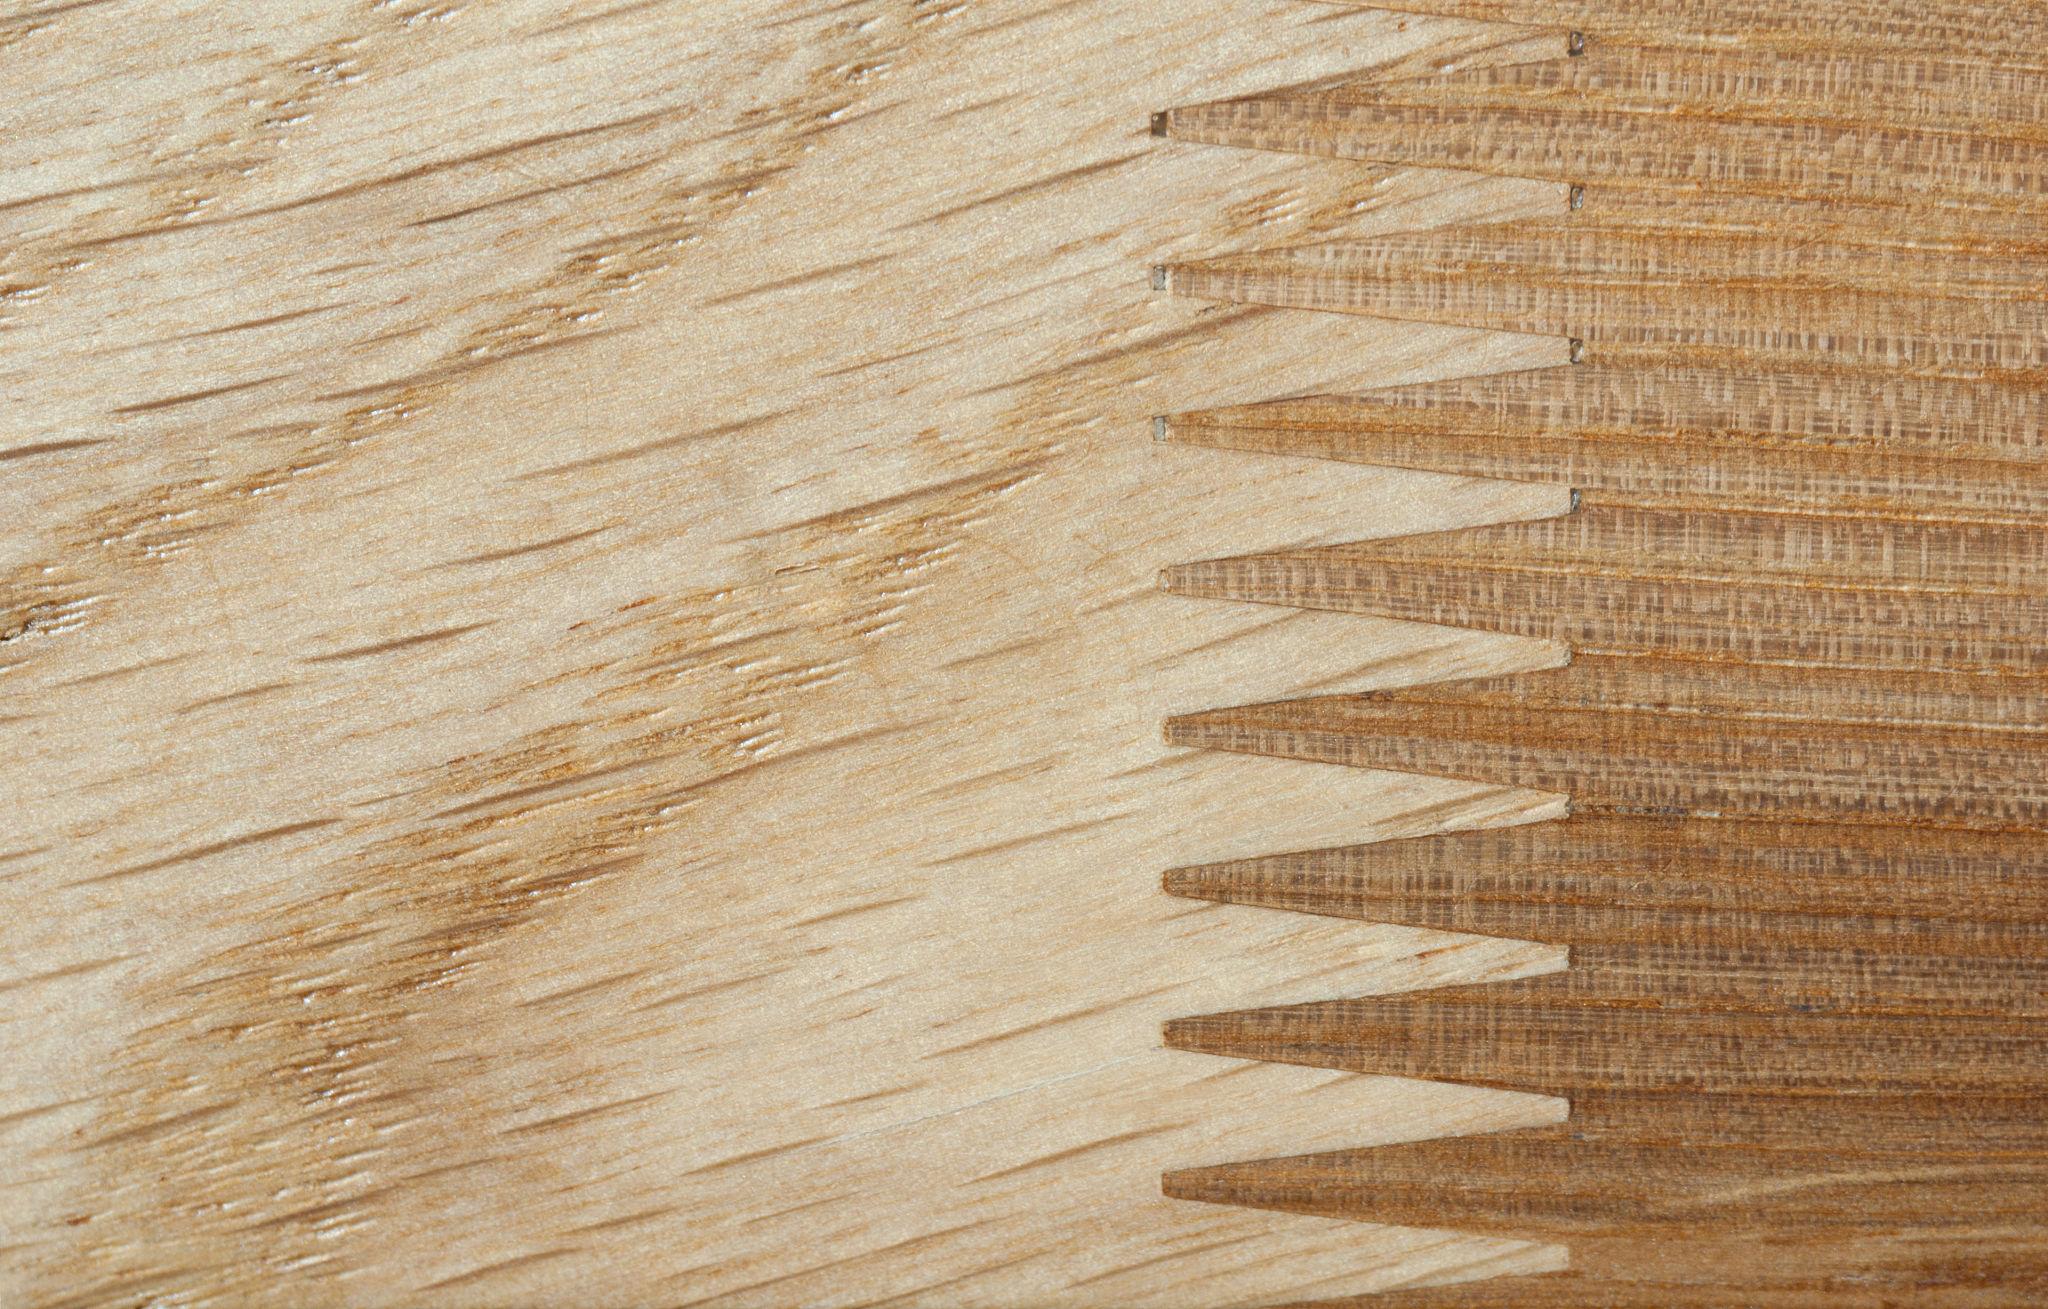
Điểm đặc trưng của công nghệ Finger Joint nằm ở hình dạng và cách bố trí các răng ghép. Mỗi mối ghép được thiết kế với những thành phần cơ bản sau:
2.1. Hệ thống răng lược (Finger Profile)
Đây là bộ phận quan trọng nhất của mối ghép. Hai đầu thanh gỗ được phay thành các răng nhọn có hình dạng tương ứng, cho phép chúng đan xen và khóa chặt vào nhau khi lắp ghép.
Các răng lược thường có:
- Chiều dài răng được tính toán theo yêu cầu kỹ thuật.
- Góc nghiêng và hình dạng răng đồng đều.
- Khoảng cách giữa các răng được gia công chính xác.
- Bề mặt tiếp xúc được xử lý để tăng hiệu quả liên kết keo.
Độ chính xác của biên dạng răng ảnh hưởng trực tiếp đến khả năng ăn khớp, độ kín và chất lượng mối nối.
2.2. Lớp keo liên kết
Keo chuyên dụng đóng vai trò kết nối các bề mặt răng lược, tạo nên sự liên kết ổn định giữa hai thanh gỗ.
Tùy thuộc vào mục đích sử dụng, điều kiện môi trường và tiêu chuẩn sản phẩm, nhà sản xuất sẽ lựa chọn loại keo phù hợp.
Một số yếu tố cần kiểm soát gồm:
- Lượng keo phủ trên bề mặt ghép.
- Độ đồng đều của lớp keo.
- Thời gian mở và thời gian đóng rắn.
- Khả năng tương thích giữa keo và loại gỗ sử dụng.
2.3. Lực ép và độ chính xác của mối ghép
Sau khi phủ keo, hai đầu răng lược được đưa vào vị trí ăn khớp và ép chặt bằng thiết bị chuyên dụng.
Lực ép cần được kiểm soát phù hợp để các răng ghép tiếp xúc đồng đều, hạn chế khe hở và tránh làm biến dạng cấu trúc gỗ.
Một mối ghép đạt yêu cầu phải đảm bảo độ khít, đường nối ổn định và không xuất hiện tình trạng bong tách khi sử dụng đúng điều kiện kỹ thuật.
3. Quy trình sản xuất gỗ bằng công nghệ Finger Joint
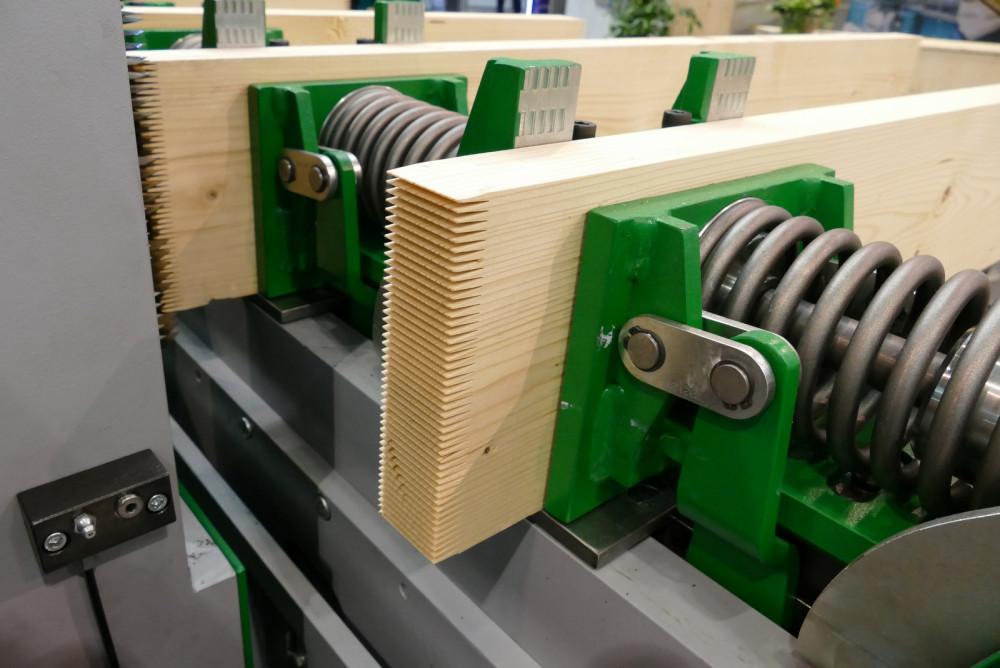
Để tạo ra sản phẩm gỗ ghép có chất lượng ổn định, quy trình Finger Joint cần được thực hiện qua nhiều công đoạn kiểm soát chặt chẽ.
Bước 1: Lựa chọn và phân loại nguyên liệu
Gỗ nguyên liệu được kiểm tra về chủng loại, chất lượng, độ ẩm và tình trạng bề mặt. Những phần gỗ không đạt yêu cầu như nứt vỡ, mục hoặc khuyết tật nghiêm trọng cần được loại bỏ.
Bước 2: Sấy và ổn định độ ẩm
Gỗ được đưa vào hệ thống sấy nhằm đưa độ ẩm về mức phù hợp với yêu cầu sản xuất. Đây là công đoạn quan trọng giúp hạn chế hiện tượng co ngót, cong vênh và biến dạng sau khi ghép.
Bước 3: Cắt loại bỏ khuyết tật
Các thanh gỗ được cắt bỏ phần mắt chết, vết nứt hoặc những khu vực không đáp ứng tiêu chuẩn chất lượng. Công đoạn này giúp tạo ra các đoạn gỗ có kích thước và chất lượng phù hợp.
Bước 4: Phay răng lược
Hai đầu thanh gỗ được đưa qua máy phay Finger Joint để tạo hình hệ thống răng lược với kích thước và biên dạng chính xác.
Bước 5: Phủ keo và ghép nối
Keo được phủ lên bề mặt răng ghép. Các thanh gỗ sau đó được đưa vào thiết bị ghép để những răng lược ăn khớp với nhau.
Bước 6: Ép và cố định mối ghép
Thiết bị chuyên dụng tạo lực ép để các đầu gỗ liên kết chặt chẽ. Quá trình ép và đóng rắn được thực hiện theo thông số kỹ thuật của loại keo sử dụng.
Bước 7: Gia công hoàn thiện và kiểm tra
Thanh gỗ sau khi ghép được cắt theo kích thước yêu cầu, bào phẳng và kiểm tra chất lượng mối nối. Thành phẩm cần đáp ứng các yêu cầu về kích thước, độ phẳng, độ ẩm và độ bền liên kết.
4. Ưu điểm của công nghệ Finger Joint trong sản xuất gỗ
Công nghệ ghép răng lược không chỉ là giải pháp nối dài thanh gỗ mà còn mang lại nhiều giá trị trong tối ưu hóa sản xuất.
4.1. Tối ưu nguồn nguyên liệu gỗ
Một trong những lợi ích nổi bật của Finger Joint là khả năng tận dụng các đoạn gỗ ngắn còn đạt chất lượng sau khi phân loại và cắt bỏ khuyết tật.
Thay vì loại bỏ toàn bộ những đoạn gỗ có chiều dài hạn chế, nhà sản xuất có thể gia công và liên kết chúng thành thanh gỗ dài hơn. Điều này góp phần giảm hao hụt nguyên liệu và nâng cao hiệu quả sử dụng tài nguyên rừng.
4.2. Tăng độ ổn định của kết cấu
Khi được gia công chính xác và sử dụng hệ keo phù hợp, mối ghép răng lược tạo ra liên kết chắc chắn giữa các đoạn gỗ.
Việc loại bỏ những phần gỗ khuyết tật trước khi ghép cũng góp phần nâng cao tính đồng đều của nguyên liệu đầu vào.
4.3. Linh hoạt về kích thước sản phẩm
Finger Joint cho phép kết nối nhiều đoạn gỗ để tạo thành thanh gỗ có chiều dài theo yêu cầu sản xuất.
Đây là lợi thế quan trọng đối với các đơn hàng cần quy cách riêng, kích thước lớn hoặc nguồn nguyên liệu có chiều dài không đồng nhất.
4.4. Nâng cao hiệu quả sản xuất
Việc ứng dụng máy móc chuyên dụng giúp quá trình phay răng, phủ keo và ép ghép được thực hiện với độ chính xác cao hơn, giảm phụ thuộc vào thao tác thủ công và hỗ trợ sản xuất hàng loạt.
4.5. Góp phần nâng cao giá trị nguyên liệu
Thông qua quá trình tuyển chọn, gia công và ghép nối, những đoạn gỗ ngắn đạt chất lượng có thể được chuyển đổi thành nguyên liệu có giá trị sử dụng cao hơn, phục vụ nhiều mục đích sản xuất khác nhau.
5. Phân biệt Finger Joint và Edge Glued trong sản xuất gỗ
Finger Joint và Edge Glued đều là những phương pháp ghép gỗ phổ biến. Tuy nhiên, hai công nghệ này khác nhau về hướng liên kết và mục đích gia công.
| Tiêu chí | Finger Joint | Edge Glued |
|---|---|---|
| Phương pháp ghép | Ghép nối đầu thanh gỗ bằng răng lược | Ghép cạnh các thanh gỗ |
| Hướng liên kết | Theo chiều dài | Theo chiều rộng |
| Cấu tạo mối ghép | Răng lược đan xen | Bề mặt cạnh tiếp xúc |
| Mục đích | Tạo thanh gỗ dài | Tạo tấm gỗ rộng |
| Ứng dụng | Thanh gỗ, phôi gỗ dài | Mặt bàn, mặt ghế, tấm gỗ ghép |
Trong thực tế sản xuất, hai công nghệ này có thể được kết hợp để tạo ra sản phẩm gỗ ghép thanh có kích thước lớn.
Ví dụ, các thanh gỗ ngắn được nối dài bằng công nghệ Finger Joint, sau đó tiếp tục ghép cạnh bằng phương pháp Edge Glued để tạo thành tấm gỗ có chiều rộng theo yêu cầu.
6. Ứng dụng của công nghệ Finger Joint trong ngành chế biến gỗ
Nhờ khả năng tạo ra những thanh gỗ có chiều dài linh hoạt, Finger Joint được ứng dụng trong nhiều lĩnh vực sản xuất.
Sản xuất đồ nội thất: Nguyên liệu Finger Joint được sử dụng để gia công khung bàn, khung ghế, chân bàn, kệ gỗ và các chi tiết nội thất.
Sản xuất gỗ ghép thanh: Đây là một trong những ứng dụng phổ biến nhất. Các thanh gỗ được nối dài bằng mối ghép răng lược, sau đó tiếp tục gia công để tạo ra những sản phẩm gỗ ghép có quy cách đa dạng.
Ngành xây dựng: Gỗ ghép Finger Joint có thể được sử dụng cho một số chi tiết kết cấu và hạng mục trang trí, tùy thuộc vào tiêu chuẩn chịu lực và yêu cầu kỹ thuật của từng công trình.
Sản xuất nguyên liệu xuất khẩu: Công nghệ Finger Joint hỗ trợ tạo ra các quy cách nguyên liệu đồng đều, đáp ứng yêu cầu sản xuất của những thị trường và đối tác có tiêu chuẩn chất lượng riêng.
7. Những yếu tố quyết định chất lượng mối ghép Finger Joint
Không phải mọi mối ghép răng lược đều có chất lượng giống nhau. Độ bền và tính ổn định của sản phẩm phụ thuộc vào nhiều yếu tố trong toàn bộ quy trình sản xuất.
- Chất lượng nguyên liệu: Gỗ cần được phân loại kỹ, không chứa các khuyết tật ảnh hưởng đến khả năng liên kết.
- Độ ẩm gỗ: Phải phù hợp với yêu cầu của hệ keo và điều kiện sử dụng thành phẩm.
- Độ chính xác khi phay răng: Biên dạng răng phải đồng đều, không bị sứt mẻ hoặc sai lệch kích thước.
- Chất lượng keo: Cần lựa chọn loại keo phù hợp với chủng loại gỗ và mục đích sử dụng.
- Áp lực ép: Đảm bảo các bề mặt răng ghép tiếp xúc đồng đều, tránh khe hở hoặc ép quá mức.
- Kiểm soát chất lượng: Thành phẩm cần được kiểm tra về ngoại quan, kích thước và độ bền liên kết theo tiêu chuẩn áp dụng.
Một quy trình sản xuất được kiểm soát tốt sẽ giúp hạn chế lỗi mối nối, nâng cao tính ổn định và đảm bảo chất lượng sản phẩm đầu ra.
Kết luận
Công nghệ Finger Joint là một bước tiến quan trọng trong ngành chế biến gỗ hiện đại. Với cấu tạo mối ghép răng lược đặc trưng, phương pháp này cho phép liên kết các đoạn gỗ ngắn thành thanh gỗ dài, đồng thời tối ưu nguồn nguyên liệu và nâng cao hiệu quả sản xuất.
Tuy nhiên, chất lượng của sản phẩm không chỉ nằm ở hình dạng mối ghép mà còn là kết quả của sự kết hợp giữa nguyên liệu đạt chuẩn, độ chính xác gia công, chất lượng keo và quy trình kiểm soát kỹ thuật.
Tin liên quan
 Gọi điện
 SMS
 Liên hệ